
Epoksi yapıştırmada dayanım; reçine adından çok yüzey hazırlığı, doğru karışım oranı, bond-line kalınlığı ve kür çevriminin birlikte yönetilmesine bağlıdır.
Kısa cevap
Epoksi sistemler metal, seramik, cam ve kompozitlerde yüksek yapışma sağlayabilir. Bunun için A:B oranı, yüzey enerjisi, nem, pot life ve kür sıcaklığı teknik föye göre kontrol edilmelidir.
Neden önemli?
Eksik karışım, yanlış oran veya kirli yüzey ilk bakışta sağlam görünen fakat yük altında erken ayrılan bir bağlantı oluşturabilir. Yapıştırma bir malzeme değil, kontrol edilen bir prosestir.
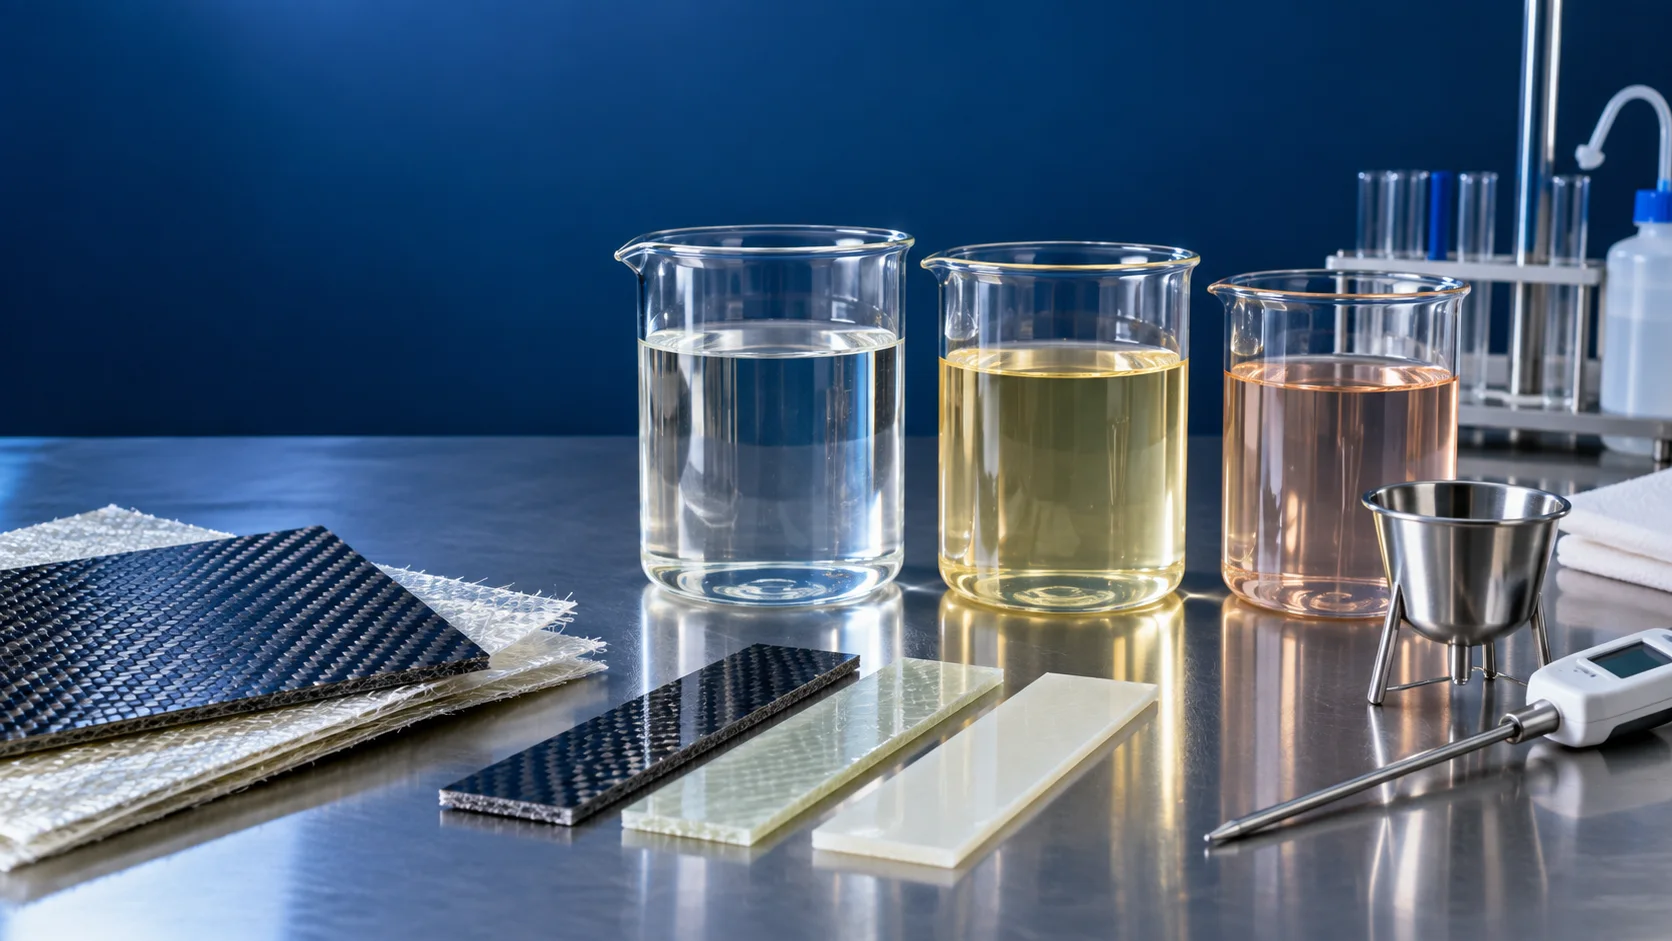
Dört kritik proses değişkeni
Yüzey hazırlığı ile başlayan proses karışım, uygulama ve kür kayıtlarıyla tamamlanır.
- Yüzey: temiz, kuru ve yeterli pürüzlülükte
- Karışım: TDS’deki ağırlık/hacim esasına tam uygun
- Uygulama: hedef bond-line ve açık süre içinde
- Kür: doğrulanmış sıcaklık/süre çevrimi
Seri üretimde doğrulama
Numune kuponları, kopma yüzeyi incelemesi ve proses kayıtları birlikte değerlendirilmelidir. Yapışkan kopma, kohezyon kopması ve altlık kopması aynı sonucu ifade etmez.
- Karışım lotu ve saat kaydı
- Ortam sıcaklığı/nemi
- Fikstür ve sıkma basıncı
- Kür sonrası görsel ve mekanik kontrol
Sık sorulan sorular
Epoksi oranı göz kararı ayarlanabilir mi?
Hayır. Özellikle ağırlık esaslı oranlar hassas teraziyle ölçülmeli; hacim oranıyla karıştırılmamalıdır.
Isıyla kür her zaman avantajlı mı?
Yalnız üretici çevrimi uygunsa. Kontrolsüz ısı büyük kütlede ekzotermi ve iç gerilmeyi artırabilir.
Sonuç ve teknik destek
Uygulamanıza uygun sistemi seçmek için reçine seçim rehberini ve teknik danışmanlık hizmetimizi inceleyin.
Kaynaklar
- https://www.astm.org/d1002-10r19.html
- Ürüne bağlı üretici TDS ve SDS belgeleri